I residui del nastro si verificano quando la forza coesiva di una matrice polimerica adesiva scende al di sotto della forza di legame adesivo su un substrato, provocando una scissione meccanica durante la rimozione. Questa guida tecnica analizza le variabili chimiche, termiche e ambientali che causano guasti agli adesivi nella produzione industriale e fornisce soluzioni ingegneristiche per eliminare i tempi di inattività dovuti alla pulizia.
Matrice delle prestazioni degli adesivi industriali
La tabella seguente mette in correlazione i tipi di supporti nastro con i tipici punti di errore di coesione in condizioni operative non-ottimizzate:
| Tipo di corriere | Sistema adesivo | Temp. massima pulizia-rimozione | Modalità di guasto comune | Valutazione della resistenza ai raggi UV |
| Tessuto non-tessuto | Acrilico a base di solvente- | 80 gradi (a lungo-termine)/120 gradi (a breve-termine) | Scissione coesiva | Eccellente |
| Schiuma PE/EVA | Hot-fusibile/acrilico | 70 gradi | Trasferimento adesivo | Moderare |
| Pellicola in PET | Acrilico reticolato- | 150 gradi | Rimozione pulita | Alto |
| Carta crespa | Gomma naturale | 60 gradi | Indurimento per ossidazione | Povero |
5 Cause tecniche di residui di adesivo
- Foto-degradazione ossidativa tramite esposizione ai raggi UV
La radiazione solare e le lunghezze d'onda UV-A/B distruggono la struttura molecolare degli adesivi in gomma naturale e sintetica. I fotoni energetici causano la scissione della catena, trasformando la matrice polimerica in un fluido altamente viscoso e appiccicoso o in una crosta cristallina fragile e reticolata che si fonde permanentemente con la superficie del substrato. - Sovraccarico termico e taglio coesivo
Quando un nastro industriale funziona al di sopra del suo grado di calore continuo specificato, le catene polimeriche subiscono un'espansione termica e un ammorbidimento strutturale. Durante la rimozione ad alta-temperatura, il modulo di taglio diminuisce, causando la divisione dello strato adesivo a metà. Una parte della massa rimane legata al supporto, mentre la parte restante si trasferisce in modo permanente al pezzo da lavorare. -
Migrazione dei plastificanti e incompatibilità chimica
I substrati contenenti alte concentrazioni di plastificanti flessibili-come PVC flessibile, gomme nitriliche e alcune schiume poliuretaniche-interagiscono spesso con gli adesivi-sensibili alla pressione (PSA). Nel corso del tempo, questi plastificanti oleosi migrano attraverso lo strato limite nell'adesivo del nastro, dissolvendo la struttura coesiva e lasciando un residuo liquido e gommoso durante il distacco. -
Superamento del tempo massimo di permanenza in sicurezza
Ogni nastro per mascheratura industriale o protezione temporanea ha una durata di rimozione-pulita convalidata. Con il passare del tempo, l'adesività iniziale si trasforma in un micro-legame meccanico ad incastro permanente a causa della bagnatura-out. Se un nastro temporaneo rimane applicato oltre il tempo di permanenza previsto, la forza di adesione alla rimozione alla fine supera la resistenza alla trazione dello strato adesivo. -
Contaminazione del substrato e preparazione inadeguata dell'energia superficiale
L'applicazione del nastro su superfici contaminate da oli residui di macchinari, agenti distaccanti siliconici, pellicole plastificanti o umidità impedisce una bagnatura-uniforme. L'adesivo si lega preferibilmente allo strato contaminante piuttosto che al substrato, determinando un ancoraggio meccanico non uniforme e un trasferimento irregolare dei residui durante il processo di rimozione ad alta-velocità.
Soluzioni di Ingegneria e Prevenzione Industriale
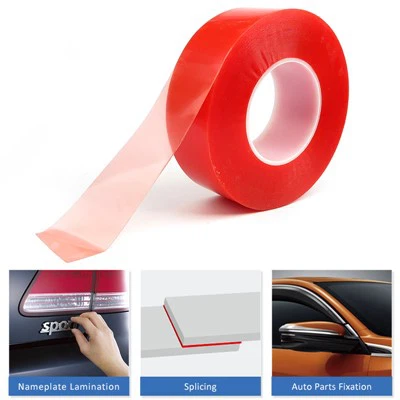
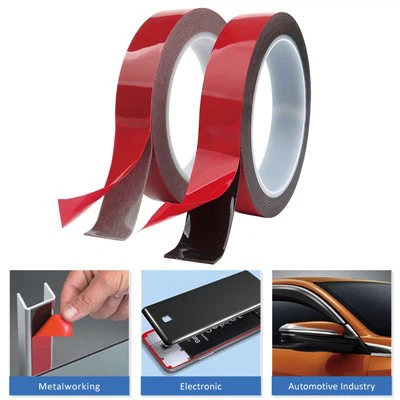
Per eliminare i residui nelle linee di assemblaggio ad alta-capacità, gli ingegneri devono abbinare la corretta chimica dell'adesivo all'energia superficiale specifica del substrato. Per la produzione di-volumi elevati, l'implementazione di un nastro biadesivo pre-senza{4}}residui-o di un nastro specializzato (nastro in schiuma industriale senza residui-privo di residui) previene la perdita di materiale.
Se durante la lavorazione si formano residui, è necessario evitare la raschiatura meccanica per proteggere le tolleranze del pezzo. I tecnici industriali dovrebbero utilizzare alcol isopropilico (IPA) o solventi eptano per scomporre le matrici acriliche o applicare pistole termiche per ridurre il modulo di taglio dei sistemi a base di gomma-prima di eseguire una rimozione lenta con angolo di distacco di 180 gradi.
Partnership tecnica: approvvigionamento diretto da Naikos
In qualità di produttore diretto di nastri adesivi personalizzati, Naikos ingegnerizza applicazioni-formulazioni adesive specifiche per prevenire il trasferimento dell'adesivo e la rottura della coesione nelle linee automatizzate. Controlliamo le tolleranze del peso del rivestimento entro ± 2 μm e offriamo prodotti chimici acrilici reticolati personalizzabili-su misura per resistere alla migrazione dei plastificanti e ai carichi termici estremi.
I responsabili degli approvvigionamenti industriali possono ridurre i costi di lavorazione acquistando rotoli convertiti sfusi direttamente dalla nostra fabbrica automatizzata in Cina. Per stabilire la conformità alle specifiche della tua linea di produzione, puoi richiedere aScheda tecnica o preventivo all'ingrossodirettamente dal nostro team di ingegneri.
Domande frequenti
D: Fornite rotoli campione gratuiti per i test di laboratorio industriali?
R: Sì. Forniamo rotoli campione gratuiti dei nostri nastri biadesivi standard in tessuto e schiuma a laboratori di test OEM ed EMS qualificati. I prototipi campione fustellati personalizzati- vengono fabbricati previa verifica dei disegni tecnici.
D: Quali sono le tolleranze precise di taglio e fustellatura-?
R: I nostri macchinari automatizzati per la fustellatura rotativa e piana-operano entro rigorose tolleranze meccaniche fino a ± 0,1 mm. Le larghezze di taglio dei rotoli di tronchi sono personalizzabili da 3 mm fino a 1200 mm per soddisfare le specifiche di alimentazione dell'assemblaggio automatizzato.
D: Tutte le spedizioni di nastri adesivi Naikos sono conformi alle norme RoHS e REACH?
R: Sì. Ogni lotto di nastro prodotto presso la nostra struttura viene sottoposto a severi test sui materiali ed è completamente certificato secondo le direttive RoHS e REACH. La documentazione dettagliata sulla conformità ambientale e le schede MSDS vengono fornite con ogni spedizione sfusa dalla fabbrica.